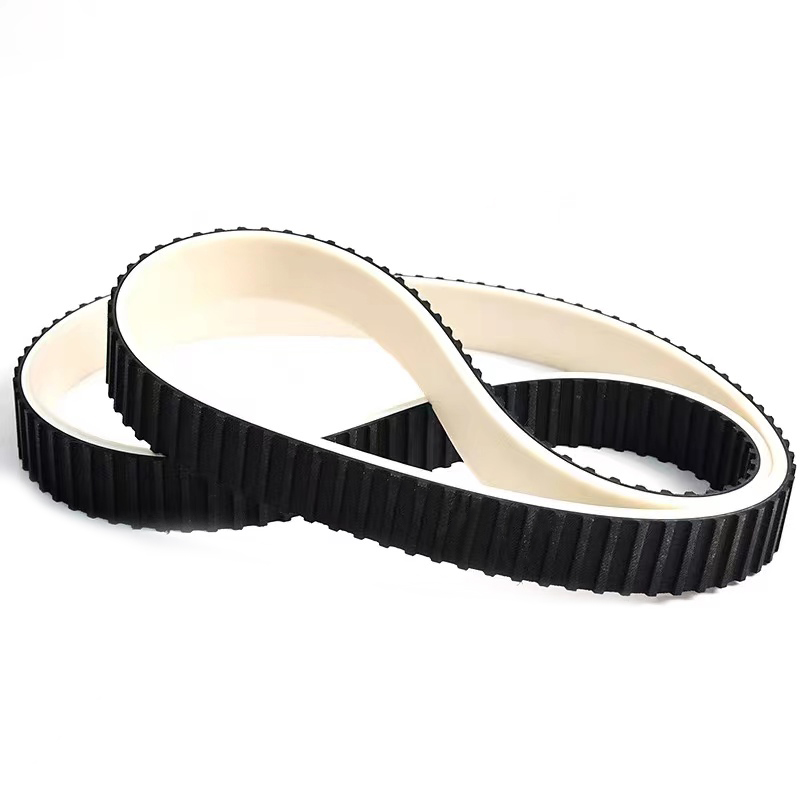
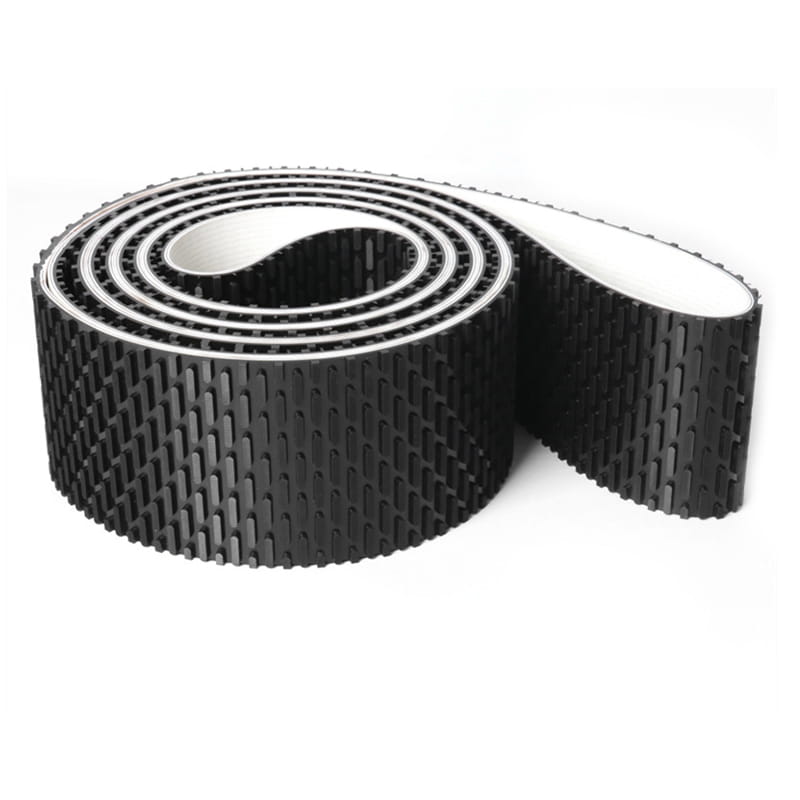
Una cinghia che deve essere infilata attraverso il telaio di una macchina, o unita dopo che il cambio e le pulegge sono già imbullonate, è una cinghia dentata HTD a estremità aperta. Arriva come un tratto dritto, non come un cappio, e la giunzione viene eseguita dalla macchina. Questo è tutto il suo valore, ma anche tutto il suo rischio, perché un motore open-end non si rompe quasi mai al dente. Fallisce alla giunzione.
La risposta breve sulle specifiche: scegliere il passo HTD dalla coppia e dal numero di denti della puleggia, non da qualunque puleggia si trovi sull'albero; verificare la larghezza rispetto alla faccia della puleggia; decidere il tipo di corda e giunto prima che qualcuno tagli la cintura; e trattare l'efficienza congiunta come la reale valutazione della propulsione. Se vi aspettate che una cinghia aperta sopporti l’intera coppia di catalogo di una cinghia senza fine dello stesso passo e larghezza, i numeri vi deluderanno.
Cosa significa HTD finale: lunghezza aperta, non un loop
HTD sta per High Torque Drive, una famiglia di profili di denti curvilinei costruiti attorno a passi di 2 mm, 3 mm, 5 mm, 8 mm, 14 mm e 20 mm. Il dente arrotondato si inserisce più in profondità nella scanalatura della puleggia rispetto a un dente trapezoidale, quindi trasporta un carico maggiore per millimetro di larghezza e funziona con meno interferenze dei denti in velocità.
La parola fine copre due situazioni diverse, e il loro mescolamento è alla base di una buona parte degli ordini errati:
- Open end o open end: il nastro viene fornito in lunghezza lineare e chiuso in cantiere, vulcanizzando un nastro in gomma o saldando uno in poliuretano.
- Fissaggio dell'estremità: in un attuatore lineare o un azionamento alternativo, entrambe le estremità della cinghia sono fissate a un carrello, quindi la piastra di bloccaggio e la disposizione dei fori contano tanto quanto la cinghia.
- Infinito: un anello chiuso modellato come un anello senza alcuna giuntura. Non è lo stesso prodotto e non può sostituire una cinghia a estremità aperta in cui il telaio non può essere diviso.
Per un nastro in gomma, la giunzione è solitamente una giunzione a pettine vulcanizzata. Per il poliuretano si tratta normalmente di una saldatura fusa eseguita su una pressa riscaldata, motivo per cui le cinghie aperte in PU sono comuni su macchinari puliti e ad alta velocità dove una giunzione in gomma si surriscalderebbe.
 Cinghie dentate aperte per trasmissioni giuntate e saldate Serie di cinghie dentate aperte per giunzioni saldate in gomma vulcanizzata o poliuretano; confrontare la struttura della cinghia e il profilo dei denti prima di selezionare una trasmissione. Visualizza il prodotto →
Selezione del passo HTD: dove si adattano effettivamente 5M, 8M e 14M
La tabella seguente è un filtro iniziale, non una scheda tecnica. La cifra autorevole è il carico sui denti consentito nel catalogo del produttore della cinghia in base al numero di denti della puleggia, alla velocità e al ciclo di lavoro. Se un tiro appare marginale nella tabella, è marginale nel servizio. Per informazioni generali sul confronto tra il profilo HTD e STD e GT, vedere come differiscono i tipi di denti HTD, STD e GT .
Intervalli indicativi del passo HTD. Confermare il carico dei denti consentito, i denti minimi della puleggia e le larghezze disponibili rispetto ai dati del produttore della cinghia per la velocità e il profilo di carico. | Passo | Passo di lunghezza per dente | Larghezze comuni | Dovere tipico | Dove si presenta |
| 3M | 3 mm | 6, 9, 15 mm | Luce | Azionamenti di strumenti, piccoli cursori, teste di confezionamento leggere |
| 5M | 5 mm | 9, 15, 25 mm | Luce to medium | Bobinatori tessili, alimentazione stampa, piccoli trasportatori |
| 8M | 8 mm | 20, 30, 50, 85mm | Da medio a pesante | Stampa, lavorazione del legno, linee di confezionamento, azionamenti di pompe |
| 14M | 14 mm | 40, 55, 85, 115mm | Pesante | Macchine utensili, mescolatori, grandi trasportatori |
| 20M | 20 mm | 115, 170 mm | Molto pesante | Mulini, azionamenti di impianti pesanti, movimentazione di materiali sfusi |
8M è il cavallo di battaglia nella maggior parte degli impianti industriali ed è anche il passo in cui è più facile trovare le estremità aperte in una vasta gamma di larghezze. Se la tua trasmissione si trova tra 5 M e 8 M in termini di coppia, salire di un passo e mantenere la larghezza è solitamente più economico che salire di una larghezza allo stesso passo, perché le pulegge strette sono più facili da allineare e la cinghia segue meglio.
La forza congiunta imposta la valutazione reale dell'unità
Una giunzione a dita vulcanizzata funziona tagliando le due estremità del nastro in dita intrecciate, aggiungendo gomma non vulcanizzata e pressandole sotto calore. I trefoli di trazione non sono continui attraverso la giunzione, pertanto il giunto trasporta il carico a taglio attraverso la gomma anziché attraverso il trefolo. L'efficienza pratica del giunto in genere è ben al di sotto del valore nominale del nastro continuo e lo scarto tra una giunzione buona e una affrettata è ampio.
Cosa significa in termini di design:
- Richiedi per iscritto un valore di efficienza congiunta e dimensiona l'unità in base ad esso, quindi applica il fattore di servizio su tale valore ridotto.
- Mantenere il giunto sul lato lento e sul tratto rettilineo più lungo. Non progettare mai un layout in cui la giunzione deve passare sopra una piccola puleggia sotto carico ad ogni ciclo.
- Evitare di parcheggiare la macchina con il giunto posizionato su una piccola puleggia sotto tensione durante la notte, poiché in quel punto si accumulano scorrimento e calore.
- Controllare la giunzione all'arrivo: uno scalino di qualche decimo di millimetro attraverso la giunzione è normale, un risalto o un avvallamento visibile no. Misurare il passo sui cinque denti che attraversano l'articolazione e confrontarlo con la stessa misurazione lontano dall'articolazione.
Conferma della lunghezza e della tolleranza di taglio
Per una trasmissione a due pulegge, la lunghezza primitiva necessaria è L = 2C 1,571 (D d) (D - d)(D - d) / (4C), dove C è l'interasse e D e d sono i diametri primitivi delle pulegge grandi e piccole. Il diametro primitivo è il numero dei denti moltiplicato per il passo diviso per 3,1416, non il diametro esterno della puleggia.
Un esempio realizzato: passo 8 mm, 60 denti che guidano 30 denti, interasse 500 mm. I diametri primitivi sono 152,8 mm e 76,4 mm, che danno una lunghezza primitiva richiesta di circa 1363 mm. Per un anello stampato passerai a 170 denti o 1360 mm. Per una cinghia a estremità aperta, si taglia a quella lunghezza più il margine di giunzione, che normalmente è uno o due passi più la lunghezza di giunzione utilizzata dal fornitore, e la lunghezza finale dopo la giunzione è ciò che deve essere confermato.
Due tolleranze decidono se il lavoro viene eseguito. Le cinghie unite mantengono una tolleranza della lunghezza primitiva più ampia rispetto agli anelli stampati, quindi lasciare una copertura di almeno l'1,5% della lunghezza della cinghia nella disposizione. Anche le cinghie di gomma si allungano durante le prime settimane di servizio e una trasmissione senza tenditore e supporti motore scanalati ha solo pochi millimetri di regolazione da offrire.
Installazione, tensionamento e bloccaggio finale
Prima l'allineamento. Cercare un parallelismo dell'albero entro circa 0,25 mm per 100 mm di interasse e un disallineamento angolare inferiore a mezzo grado. Una cinghia che combatte il disallineamento usurerà il proprio bordo prima che i denti mostrino qualsiasi problema.
Per la tensione, utilizzare il metodo della deflessione: premere a metà campata finché il nastro non si flette di circa l'1,6% della campata, quindi 16 mm su una campata di un metro, e confrontare la forza necessaria con i dati del fornitore per quel passo e quella larghezza. Far funzionare l'unità per 24-48 ore, quindi tensionare nuovamente. Le cinghie aperte si sistemano in corrispondenza della giunzione e lungo il corpo e il primo ritensionamento non è facoltativo.
Su un asse lineare, il morsetto è il punto debole che le persone dimenticano. Utilizzare una piastra di bloccaggio spessa almeno quanto il corpo della cinghia, afferrare il lato del dente con una faccia seghettata in modo che i denti si inseriscano nelle dentellature e imbullonare la piastra anziché pizzicare il bordo della cinghia. Pretensionare una cinghia lineare del 2-5% in modo che il carrello non subisca ritardi durante l'inversione e controllare nuovamente i bulloni di bloccaggio dopo il primo spostamento.
Segnali di guasto che vale la pena registrare
La maggior parte dei guasti open-end si annunciano prima che la linea si interrompa. Tieni un semplice registro e leggilo:
- Una sottile linea scura sul bordo della giunzione indica l'inizio della separazione del giunto e non guarirà.
- La rottura della radice del dente indica un sovraccarico o una puleggia al di sotto del numero minimo di denti per quel passo.
- I bordi sfilacciati indicano un disallineamento o uno sfregamento della flangia, non una gomma difettosa.
- I fianchi dei denti smaltati e lucenti indicano tensione e scivolamento, il che aumenta rapidamente la temperatura della scanalatura.
- La polvere accumulata nelle scanalature della puleggia modifica il passo effettivo e usura entrambe le parti.
- Un allungamento oltre l'intervallo di avvolgimento significa che il nastro è finito, anche se i denti hanno ancora un bell'aspetto.
Cinghia, puleggia e materiale abbinati
Le cinghie HTD in gomma sono adatte per trasmissioni industriali generiche, tollerano il calore e occasionali nebbie d'olio e rappresentano la scelta pratica per passi più grandi dove è possibile realizzare correttamente una giunzione vulcanizzata. Acquista la cinghia e la puleggia in coppia, ove possibile, perché una forma del dente che non corrisponde alla scanalatura consumerà una buona cinghia in settimane.
 Cinghie sincrone in gomma per posizionamento e trasmissione industriale Cinghie dentate in gomma con corda in fibra di vetro, corpo in cloroprene e rivestimento dei denti in nylon, offerte in numerosi profili per posizionamento, trasporto e azionamenti industriali in genere. Visualizza il prodotto →
Le cinghie aperte in poliuretano sono la soluzione migliore per camere bianche, linee adiacenti ad alimenti, mandrini ad alta velocità e trasmissioni che vedono solventi. Saldano anziché vulcanizzare, mantengono bene la lunghezza e resistono all'abrasione, ma hanno meno tolleranza al calore e al funzionamento a secco contro una puleggia ruvida.
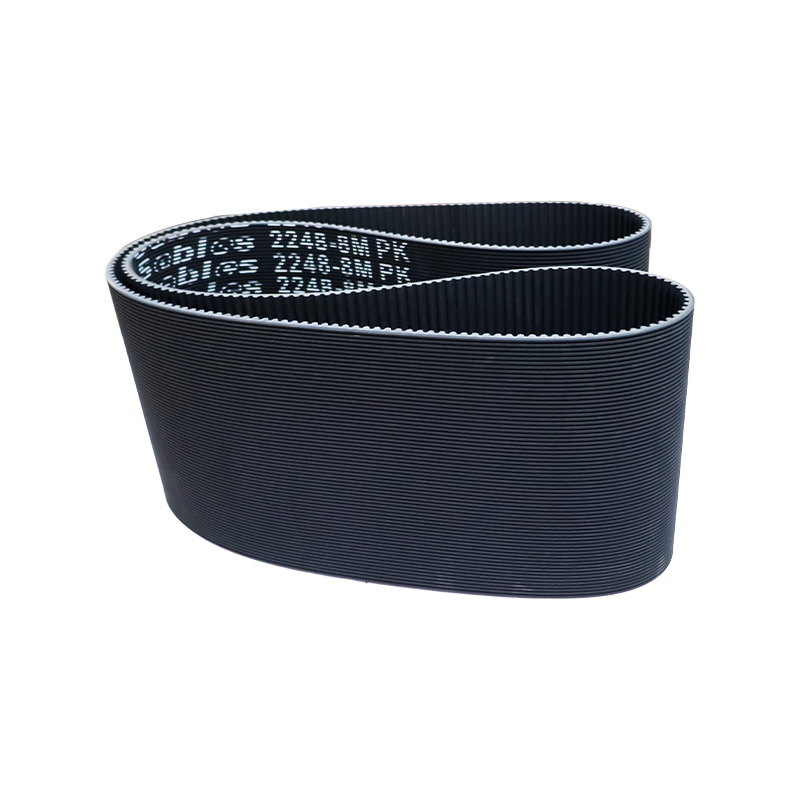
 Cinghie sincrone in poliuretano per trasmissioni pulite e ad alta velocità Cinghie dentate in PU con cavo metallico o Kevlar, lunghezza stabile, bassa rumorosità e resistenza all'usura, adatte per trasporti puliti, posizionamento e macchinari ad alta velocità. Visualizza il prodotto →
Laddove il lavoro è veramente complicato, come un giunto che deve passare una piccola puleggia o una larghezza che nessuno stampo standard copre, una cinghia lavorata speciale è solitamente più economica che riprogettare la trasmissione attorno a un articolo in stock.
Cosa inserire nell'inchiesta
La metà di tutte le controversie relative alle cinghie aperte riguardano le specifiche. Una richiesta completa li rimuove:
- Conta la designazione del passo e, se noto, il dente della puleggia.
- Diametro primitivo di entrambe le pulegge, misurato o calcolato, non diametro esterno.
- Larghezza della cinghia e larghezza utile della puleggia.
- Lunghezza aperta fornita o lunghezza primitiva finita dopo la giunzione. Di' quale stai citando.
- Tipo di giunto richiesto e efficienza del giunto in base al quale si sta progettando.
- Tipo e supporto del cordone, in particolare sulle cinghie in PU.
- Temperatura ambiente e di funzionamento, oltre a qualsiasi esposizione a olio, polvere o lavaggio.
- Macchina, asse e frequenza di ciclo, in modo che il fornitore possa verificare la correttezza del passo rispetto al dazio.
Una cinghia HTD a estremità aperta rappresenta una valida scelta ingegneristica purché la giunzione venga trattata come parte del progetto e non come un ripensamento. Ottieni il passo giusto, declassa il giunto, lascia che si riprenda nel layout e tensionalo nuovamente dopo il rodaggio. Fai queste quattro cose e la cinghia raggiungerà la sua normale durata di usura invece che il giunto lo decida per te. Se stai ancora confrontando profili e materiali, il gamma di cinghie e pulegge è un luogo ragionevole per verificare cosa è disponibile in formato aperto prima di correggere il disegno.