CASA / Notizia / Guida alla sede della chiavetta della puleggia: tolleranze, accoppiamento della chiavetta, brocciatura e nozioni di base sull'assemblaggio dell'albero
Notizia
Guida alla sede della chiavetta della puleggia: tolleranze, accoppiamento della chiavetta, brocciatura e nozioni di base sull'assemblaggio dell'albero
Una chiave caduta, un mozzo rigato e una cinghia che inizia a salire sulla flangia due settimane dopo la ricostruzione. Di solito la colpa di questa sequenza è la cinghia, ma la causa principale risiede nella chiavetta della puleggia. Quando una puleggia viene estratta da un albero per la manutenzione, la chiave è la prima parte a scomparire e la sostituzione viene troppo spesso individuata a occhio da qualsiasi cosa sia allentata nel contenitore dei pezzi di ricambio. La differenza tra una chiave inserita correttamente e una chiave allentata si misura in centesimi di millimetro, ma decide se la connessione sopravvive ad un anno di inversioni di coppia o si interrompe entro un mese.
Prima la risposta breve: una chiavetta della puleggia è una fessura ricavata lungo il foro del mozzo, abbinata a una fessura sull'albero, che insieme contengono una chiavetta che trasferisce la coppia e fissa la posizione angolare della puleggia. Scegli la larghezza, la profondità e la finitura superficiale giuste e la chiave diventerà il componente più economico e prevedibile della trasmissione. Sbagliateli e la chiave diventa la miccia che brucia, portando occasionalmente con sé l'albero.
Cosa fa realmente una chiavetta della puleggia
Questo slot svolge tre lavori e li esegue senza alcuna ridondanza.
Trasferimento di coppia. È la chiavetta, e non l'attrito, a trasportare il carico di lavoro tra albero e mozzo.
Posizione angolare. La posizione dei denti della puleggia o delle scanalature sull'albero è fissata dalla sede della chiavetta, non dall'adattamento del foro.
Riferimento all'assemblaggio. Una fessura lavorata offre al personale di manutenzione un punto di orientamento positivo, quindi il mozzo non può essere rimontato di qualche grado verso l'esterno.
La coppia stessa viaggia attraverso i fianchi della chiavetta fino a raggiungere due strette strisce di contatto, una nell'albero e l'altra nel mozzo. Ogni newton metro di carico passa attraverso quelle strisce, mentre gli angoli della fessura concentrano lo stress e la profondità della fessura rimuove il materiale dalla sezione che resiste alla flessione. Questi due effetti spiegano perché gli standard dimensionali limitano la profondità del lato albero t1 e la mantengono leggermente più piccola della profondità del lato mozzo t2: l'albero è la parte che nessuno vuole sostituire, quindi la chiavetta è posizionata per trattenere più materiale sul lato dell'albero.
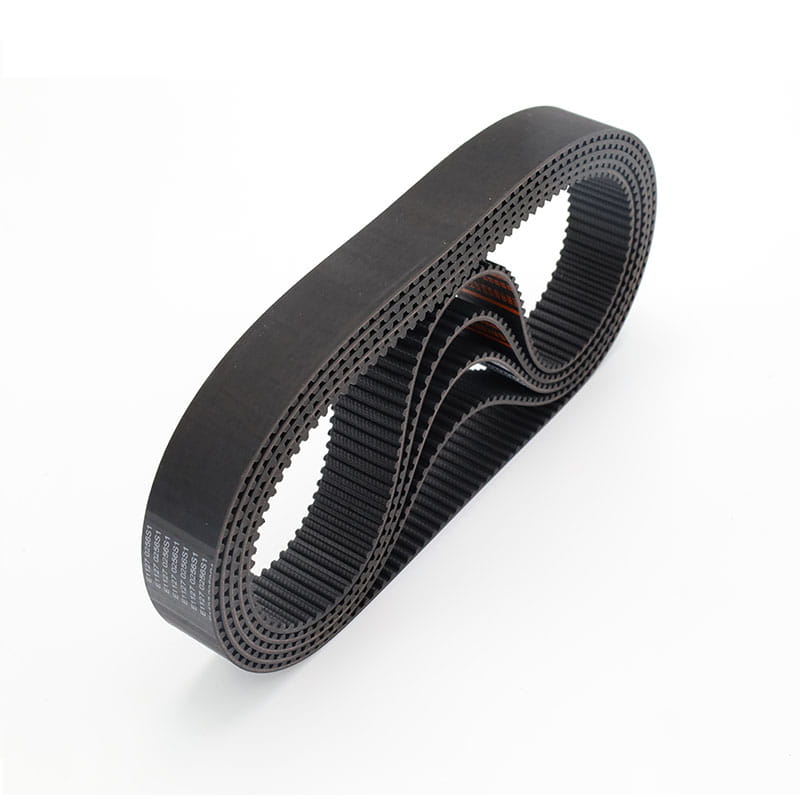
Su una puleggia sincrona la chiavetta imposta anche la fasatura. Se la sede della chiavetta del mozzo viene tagliata a pochi gradi dal punto di riferimento del passo del dente, i denti della cinghia incontrano le scanalature della puleggia nel punto sbagliato del ciclo e il risultato si manifesta come un'usura irregolare su un fianco del dente anziché come un difetto evidente. La disciplina che si applica alla scanalatura della puleggia si applica anche alla scanalatura del mozzo, ecco perché il profilo del dente di una cinghia di distribuzione e la scanalatura della puleggia in cui scorre dovrebbero essere trattati come un unico sistema anziché come due parti acquistate separatamente.
Dimensioni della chiavetta e della sede: cosa fissano gli standard
Nei disegni metrici la chiave e la sede per chiavetta non sono scelte libere. Il diametro dell'albero seleziona una riga e la riga determina la sezione trasversale della chiavetta, la profondità della scanalatura dell'albero e la profondità della scanalatura del mozzo. L'errore comune è quello di dimensionare la scanalatura in base alla chiave presente nel cassetto e ignorare la profondità, perché una scanalatura dell'albero troppo profonda rimuove la sezione portante da un albero che sta già funzionando con coppia alternata.
Dimensioni nominali della chiavetta e della sede per chiavetta per diametri di albero comuni, secondo la serie DIN 6885. Confermare sempre rispetto al disegno o allo standard di acquisto in vigore.
Gamma diametri dell'albero (mm)
Dimensioni chiave l x h (mm)
Profondità gola albero t1 (mm)
Profondità gola mozzo t2 (mm)
dalle 6 alle 8
2×2
1.2
1.0
Oltre 8-10
3×3
1.8
1.4
Oltre 10-12
4×4
2.5
1.8
Dai 12 ai 17 anni
5×5
3.0
2.3
Dai 17 ai 22 anni
6×6
3.5
2.8
Oltre 22-30
8×7
4.0
3.3
Oltre 30-38
10×8
5.0
3.3
Oltre 38-44
12×8
5.0
3.3
Oltre 44-50
14×9
5.5
3.8
Oltre 50-58
16×10
6.0
4.3
Oltre 58-65
18×11
7.0
4.4
Da 65 a 75 anni
20×12
7.5
4.9
La tolleranza della larghezza è la parte che realmente deve essere scritta sul disegno. Le chiavi vengono normalmente fornite in h9 e l'adattamento è deciso dalle due scanalature. La scanalatura dell'albero viene solitamente tenuta più stretta rispetto alla scanalatura del mozzo, poiché i danni all'albero sono molto più costosi da riparare. Quanto è stretto dipende da come è assemblata la puleggia: un accoppiamento scorrevole necessita di spazio per essere spinto a mano, mentre un accoppiamento maschiato o a pressione può essere più stretto ma diventa più difficile da rimuovere durante la manutenzione.
Perché lo spazio libero è più importante della dimensione nominale
Una chiave nominale da 8 mm in una scanalatura nominale da 8 mm non dice quasi nulla su come si comporterà il giunto. Ciò che conta è lo spazio rimasto tra il fianco della chiavetta e la parete della scanalatura dopo la lavorazione. Una volta che lo spazio è abbastanza grande da consentire alla chiave di spostarsi sotto carico, la chiave inizia a oscillare all'interno della fessura ogni volta che la coppia si inverte e inizia l'usura da sfregamento sui fianchi.
I valori sopra riportati sono indicativi, utilizzati per mostrare una tendenza piuttosto che servire come tabella di misurazione. La curva inizia quasi piatta, il che significa che una piccola quantità di spazio all'estremità stretta dell'intervallo costa pochissima vita. Oltre il ginocchio della curva la caduta diventa più ripida, quindi ogni ulteriore 0,02 mm di gioco toglie più vita rispetto all'incremento precedente. La lettura pratica è che allentando la scanalatura del mozzo di mezzo grado di tolleranza per facilitare il montaggio si sposta la trasmissione lungo la curva e il punto in cui atterra è importante. Un rullo trasportatore leggermente caricato che funziona in una direzione tollera un accoppiamento più lento rispetto all'albero principale di una macchina da stampa che inverte costantemente la coppia. Questo è il motivo per cui la tolleranza della larghezza della chiavetta dipende dal disegno piuttosto che dalle mani dell'operatore al banco.
Come le pulegge con chiavetta si guastano durante il servizio
L'ordine delle modalità di guasto è notevolmente coerente da un impianto all'altro e raramente inizia con la rottura della chiave.
Questa classifica riflette ciò che spesso rivelano gli smontaggi nelle officine di manutenzione, non ciò che produce un impianto di fatica da laboratorio. Il fretting sui fianchi dei tasti è in alto perché si sviluppa lentamente e non viene quasi mai notato durante un'ispezione di routine. Il taglio e la rottura degli angoli del mozzo sono eventi che seguono, perché una volta che l'accoppiamento si è allentato, il carico d'urto si concentra sugli angoli della cava. La deformazione della scanalatura dell'albero è al quarto posto ed è il risultato meno gradito di tutti, poiché la sostituzione di un albero rigato costa molto di più rispetto a una chiavetta. Una puleggia che scivola sul suo albero è semplicemente lo stato finale, e a quel punto anche i denti della cinghia vengono masticati. La lezione è coerente: la maggior parte dei guasti alle pulegge con chiavetta sono dovuti a un accoppiamento allentato piuttosto che a una resistenza insufficiente del materiale.
Il materiale del mozzo modifica il limite della sede della chiavetta
La chiave è quasi sempre la parte più dura, quindi in pratica il carico è limitato dalla più morbida delle due scanalature. Ciò rende il materiale del mozzo una decisione progettuale diretta piuttosto che estetica.
Un mozzo in alluminio si comporta diversamente dalla ghisa o dall'acciaio perché la scanalatura resiste al carico della chiave attraverso la resistenza al taglio del materiale del mozzo stesso. Un mozzo in acciaio raggiunge circa il doppio della capacità della ghisa grigia e questo divario spiega perché le unità con carichi pesanti utilizzano raramente pulegge in alluminio. La ghisa sferoidale si trova tra i due ed è il compromesso su cui la maggior parte dei costruttori di macchine sceglie quando contano sia il costo che la resistenza. I mozzi in metallo sinterizzato sono economici da produrre ma ottengono un punteggio di circa settanta su questa scala, che si adatta a pulegge piccole e leggermente caricate piuttosto che a posizioni di trasmissione principali. Quando non è possibile evitare una puleggia in alluminio, la soluzione abituale è allungare l'innesto della chiavetta o spostare il percorso della coppia su un elemento di bloccaggio invece che su una chiavetta. Selezionare prima il materiale del mozzo per la capacità di taglio, quindi valutare la massa e il costo rispetto a tale riferimento.
Opzioni di lavorazione per la sede della chiavetta del mozzo
La fessura nel mozzo può essere prodotta in diversi modi e la scelta cambia sia la precisione ottenibile che l'economia dell'ordine. Il confronto seguente mette a confronto due percorsi di produzione comuni in base ai criteri che effettivamente decidono un preventivo.
Questo confronto radar valuta la stessa chiavetta del mozzo prodotta da due processi diversi, con ciascun asse normalizzato da zero a uno. Velocità di brocciatura elevate in termini di precisione dimensionale, finitura superficiale, velocità di taglio e accesso alla sede di chiavetta interna, poiché un singolo passaggio di un utensile di formatura produce la scanalatura in un unico movimento. Il suo punto debole è la flessibilità dei lotti piccoli, poiché la broccia stessa viene realizzata e riaffilata per una combinazione di larghezza e profondità della sede per chiavetta. La scanalatura si comporta in modo opposto: il costo di ingresso degli utensili è inferiore e un singolo hub o un lotto breve sono molto più facili da gestire, ma il processo è più lento e la finitura è normalmente un passo indietro rispetto alla brocciatura. Il taglio e la fresatura del filo si collocano tra i due e sono pratici per i lavori di riparazione, dove non ha senso ordinare una nuova broccia per una puleggia. La decisione normalmente si riduce al volume: se la produzione annuale giustifica l’attrezzatura, la brocciatura è l’impostazione predefinita sensata, e al di sotto di tale soglia la scanalatura o il taglio del filo è il percorso più realistico.
Lista di controllo per l'assemblaggio e l'ispezione
La maggior parte dei problemi con la sede della chiavetta si creano durante i dieci minuti necessari per rimontare una puleggia. Una breve sequenza di controlli li rimuove quasi tutti.
Misurare la larghezza della scanalatura dell'albero e della scanalatura del mozzo con un calibro o un calibro per fori e confrontare le letture con la banda di tolleranza sul disegno invece di giudicare l'adattamento al tatto.
Verificare che la chiave sia posizionata alla profondità corretta in entrambe le scanalature. Dovrebbe esserci un piccolo spazio tra la parte superiore della chiavetta e la parte inferiore della scanalatura del mozzo, mai un contatto stretto.
Sbavare i bordi della scanalatura e rimuovere qualsiasi metallo rotolato. È sufficiente una sola bava sollevata per inclinare la chiave nella fessura.
Provare a montare la puleggia su un albero pulito e asciutto. Segni di rigatura sul foro o sull'albero indicano che l'accoppiamento è troppo stretto per il metodo di assemblaggio previsto.
Ruotare il mozzo in modo che la sede della chiavetta si allinei con la scanalatura dell'albero prima di spingerlo e non trascinare mai la puleggia in posizione con la vite di fissaggio.
Stringere la vite di fissaggio o l'elemento di bloccaggio alla coppia specificata, quindi ricontrollare la fase dei denti rispetto alla cinghia se la puleggia è di tipo sincrono.
Ricontrollare l'eccentricità radiale dopo le prime ore di funzionamento e aggiungere la lettura al registro della manutenzione ordinaria.
La sede della chiavetta della puleggia è una caratteristica insignificante, una fessura stretta in un pezzo di metallo, ma trasporta la coppia e mantiene la posizione angolare da cui dipende l'intera trasmissione. Dargli una tolleranza definita di larghezza e profondità, scegliere l'adattamento in base a come verrà assemblata la puleggia e misurare prima del montaggio anziché dopo. Una connessione con chiave preparata in questo modo raramente diventa la prima cosa a fallire sulla macchina.
Per i team che sostituiscono una puleggia o progettano una nuova trasmissione, acquistare la puleggia e la cinghia dallo stesso fornitore mantiene l'alesaggio, la sede della chiavetta e il passo dei denti su un unico dato di disegno. Jiangxi Kangqi Industrial produce cinghie dentate in gomma, cinghie dentate in PU e pulegge sincrone corrispondenti, con registrazioni dimensionali disponibili insieme ai rapporti di prova, in modo che l'adattamento del mozzo e il profilo del dente vengano stabiliti insieme anziché in due conversazioni separate.
La cinghia grandangolare è un nuovo tipo di cinghia di trasmissione industriale sviluppata sulla base della tecnologia generale delle cinghie trapezoidali industriali.
Sono tutti guidati dal diagramma di attrito su entrambi i lati della cinghia. L'angolo di cuneo della cinghia trapezoidale generale è di 40° e l'angolo di cuneo
della cinghia di trasmissione grandangolare è di 60°.
Secondo il principio della dinamica di trasmissione, all'aumentare dell'angolo di cuneo della cinghia grandangolare, l'area supportata dal
due lati della trasmissione aumenta naturalmente, dando luogo ai seguenti vantaggi rispetto alla cinghia trapezoidale generale:
1. Il carico della cinghia grandangolare è distribuito uniformemente e la resistenza all'usura è migliorata.
2. L'area di contatto tra la cinghia e la puleggia aumenta e la forza di trasmissione aumenta.
3. Migliora la deformazione concava del nucleo della cinghia di trasmissione e rafforza le caratteristiche di trasmissione.
4. Dopo aver installato e utilizzato la cinghia grandangolare, il problema della caduta di tensione della cinghia viene migliorato.
Sono i vantaggi sopra menzionati della cinghia grandangolare ad essere ampiamente utilizzati e affermati dall'industria dei macchinari di precisione.
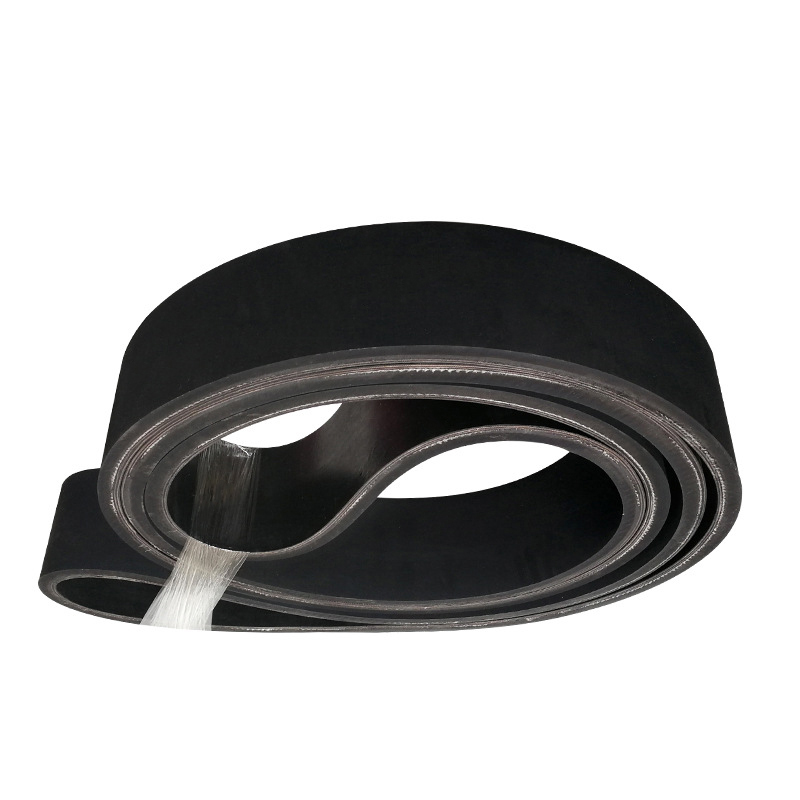
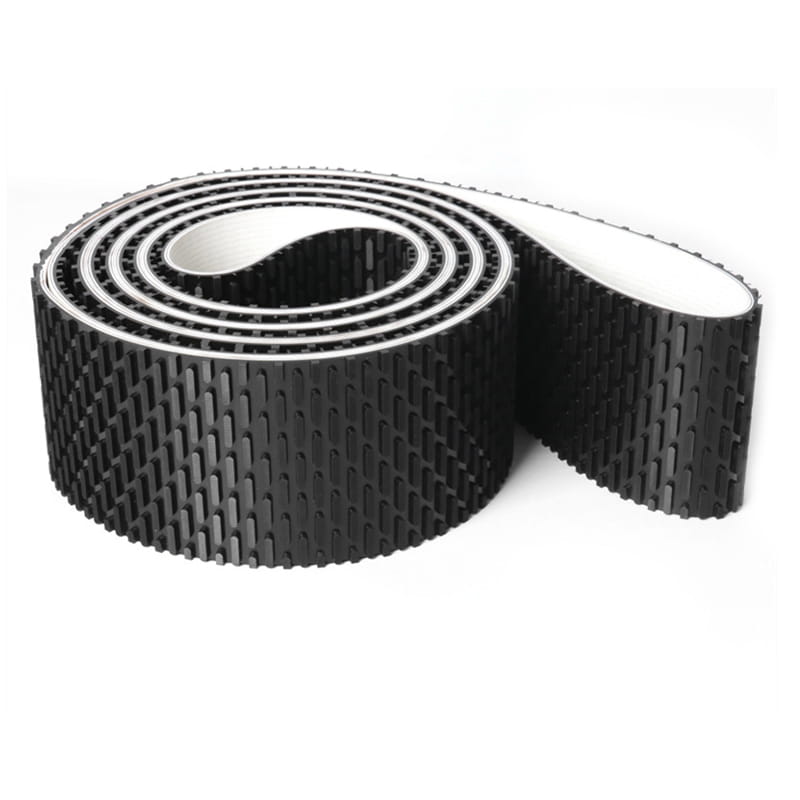
Il nastro trasportatore è composto da adesivo superficiale, nucleo e colla a strati. Inoltre, è possibile aggiungere uno strato di tessuto tampone all'uso di un impatto a caduta elevata per renderlo più resistente agli urti.
L'adesivo superficiale
Con gomma naturale e gomma sintetica come materie prime e per migliorare la resistenza all'usura, alla rottura, all'invecchiamento e altre proprietà, l'adesivo superficiale ha varie caratteristiche come resistenza all'usura, resistenza al taglio, resistenza al calore, resistenza alla fiamma, resistenza al freddo, resistenza agli acidi e agli alcali, resistenza all'olio, resistenza all'elettricità statica e così via. Nucleo dello strato di tessuto
Lo strato di tessuto è composto solo da fibra naturale o fibra chimica o da una combinazione delle due, ha la stessa qualità dopo il trattamento in un'unica fase mediante un processo maturo e ha una buona adesione con la gomma. Lo strato adesivo
Lo strato adesivo è molto importante per la forza di attrazione tra gli strati del nucleo del nastro trasportatore che viene flesso ripetutamente. Soprattutto per i nastri trasportatori ad alta tensione è necessario utilizzare uno strato di adesivo con minori sollecitazioni di deformazione e minore fatica dovuta alle sollecitazioni interne.
Specifiche e modelli sono personalizzabili in base alle esigenze del cliente, con uno spessore che varia da 2,0 mm a 8,0 mm.
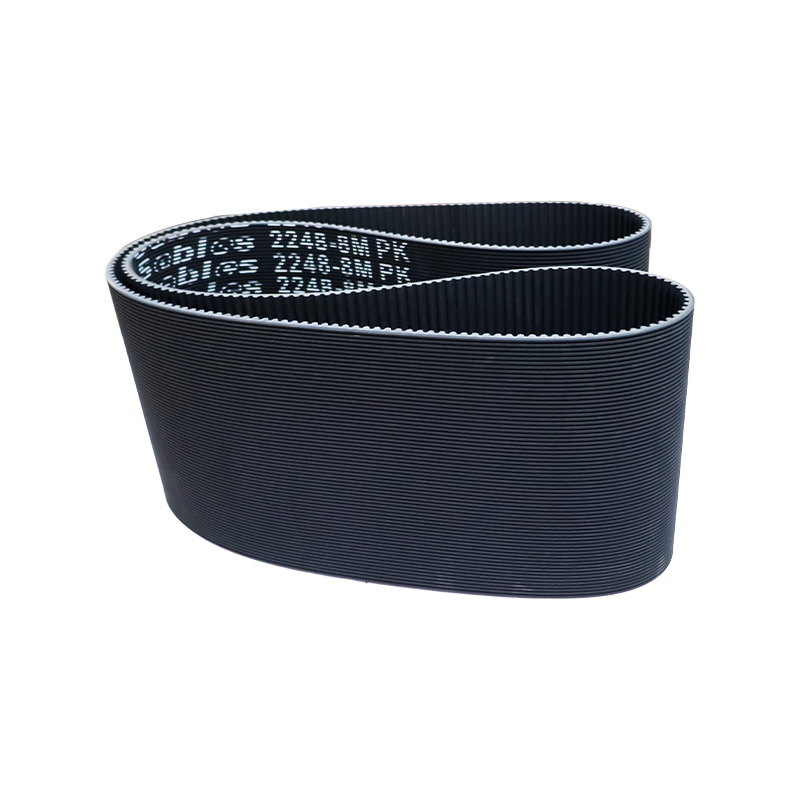
Sistemi di trasmissione e trasporto ad alta velocità, fluidi e a bassa estensione, come macchine tessili, macchine per la lavorazione del legno, rettificatrici, distributori automatici di biglietti, macchine per il taglio di verdure, ecc. Caratteristiche: Alta velocità e stabilità, elevata resistenza alla trazione e basso allungamento.
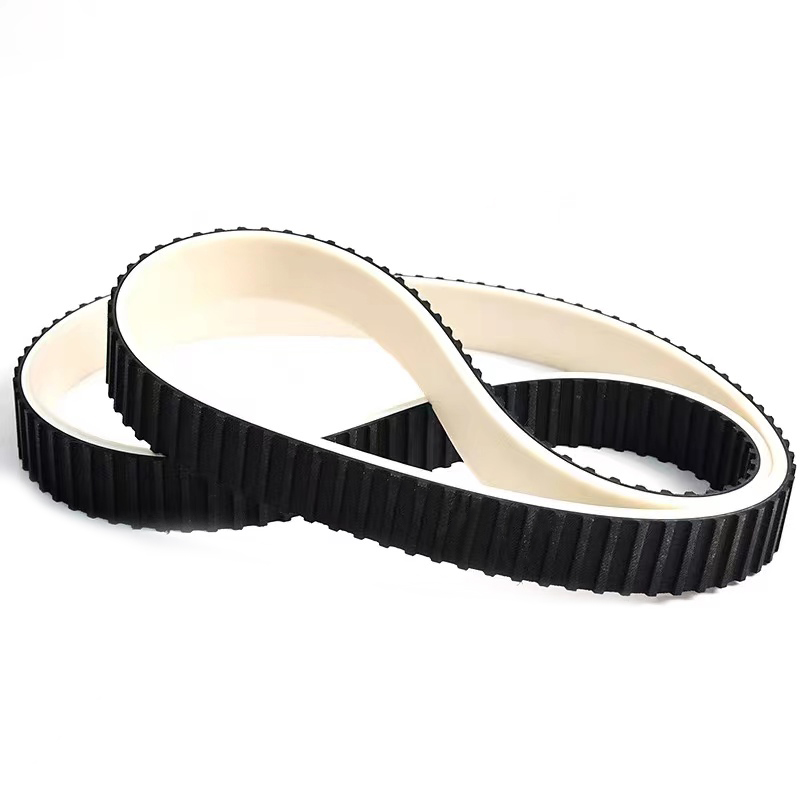
Tipo di cintura: Cintura piatta in silicone vulcanizzato integrata e cintura sincronizzata in silicone Ambito di applicazione:
Industria dei prodotti sanitari, macchinari per il vetro, sigillatrici, ecc. Caratteristiche: Antiaderente, elevato coefficiente di attrito e resistenza alle alte temperature.
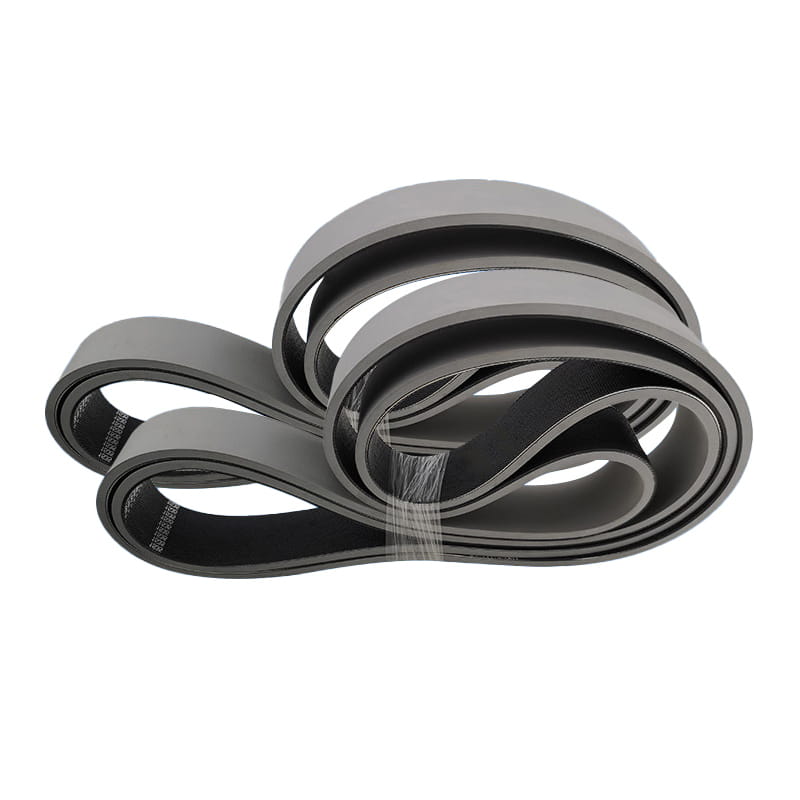
L'elastico senza saldatura prodotto dalle macchine per la lavorazione del legno può essere utilizzato per levigare, correggere e rifilare materiali di base, piallare pannelli di legno, pannelli laminati, pannelli laminati in plastica e altre macchine e può aiutare la superficie a essere perfettamente lavorata e selezionata.
La sua speciale tecnologia risiede nel metodo di produzione e produce la cinghia senza giunzioni della dimensione richiesta. Non solo controlliamo rigorosamente la qualità, ma insistiamo anche nell'utilizzare materiali importati per far sì che il nostro nastro levigatore abbia prestazioni migliori.
Tutte le parti di spessore e resistenza sono assolutamente uniformi.
Ha un buon funzionamento lineare.
L'elevata flessibilità può essere utilizzata per ruote di piccolo diametro.
Può mantenere planarità e indeformabilità sotto pressione di esercizio.
Il coefficiente di attrito tra il fondo del nastro e la superficie della piastra è molto basso.
Poiché lo strato superficiale del nastro è ricoperto di gomma, l'adesività è migliorata e la stabilità del nastro trasportatore è migliorata.
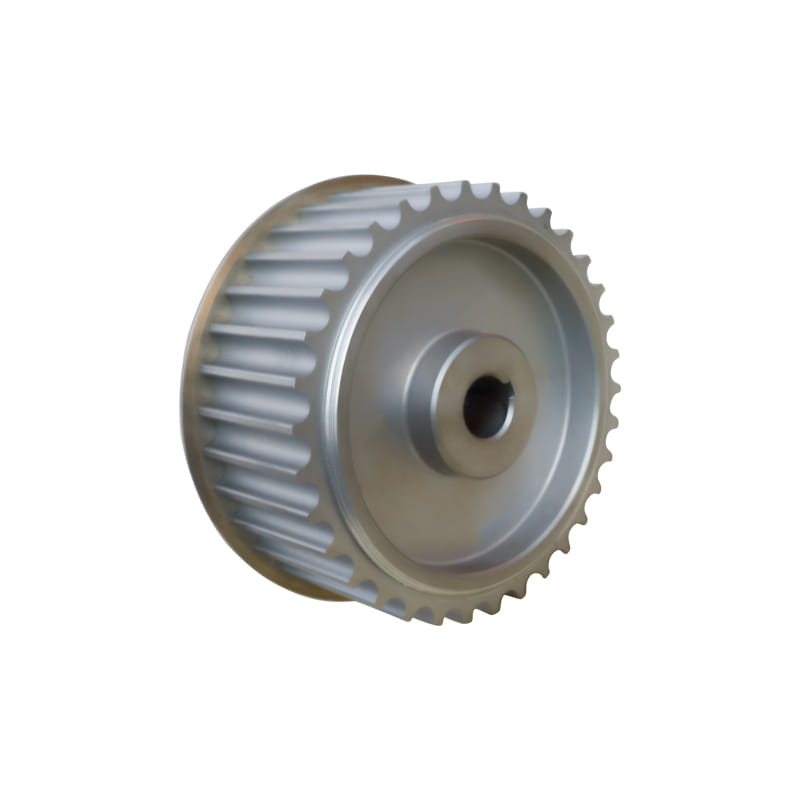
Applicare a ciascun campo del sistema di dispositivi a guida sincrona. Caratteristiche:
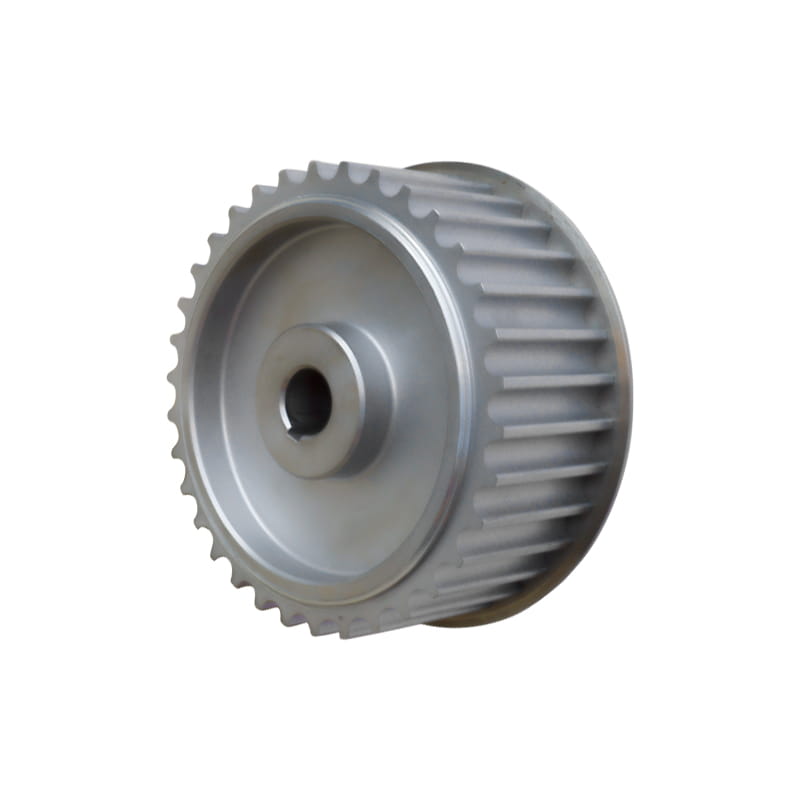
Garantire il coordinamento con la cinghia, per migliorare la precisione e la durata della trasmissione. In base alle esigenze del cliente, la soluzione guidata ottimale può essere suddivisa in acciaio 45#, lega di alluminio, acciaio inossidabile, ghisa, nylon, ecc., a seconda del materiale.
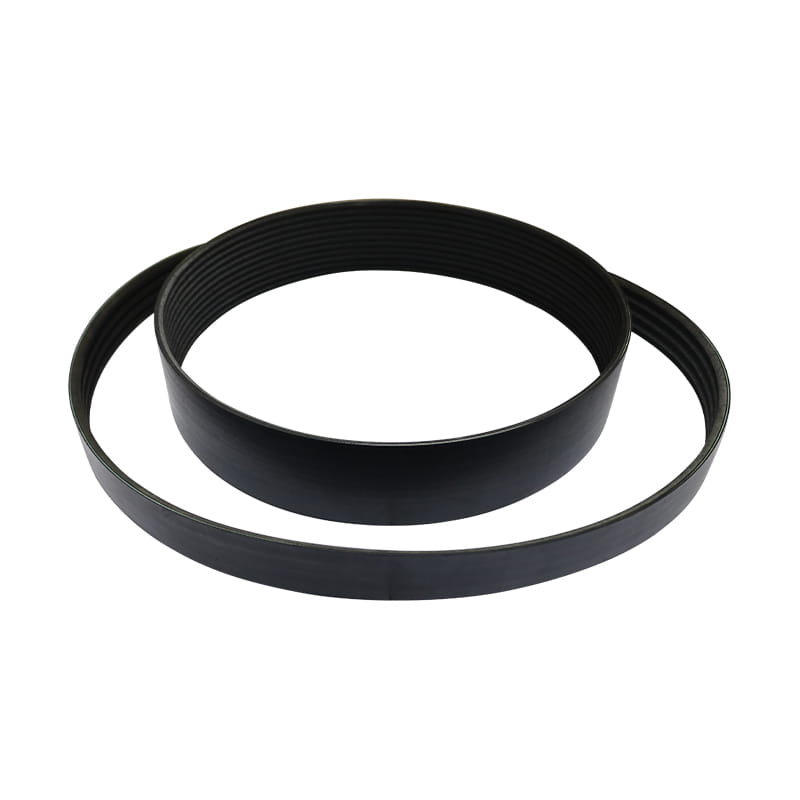
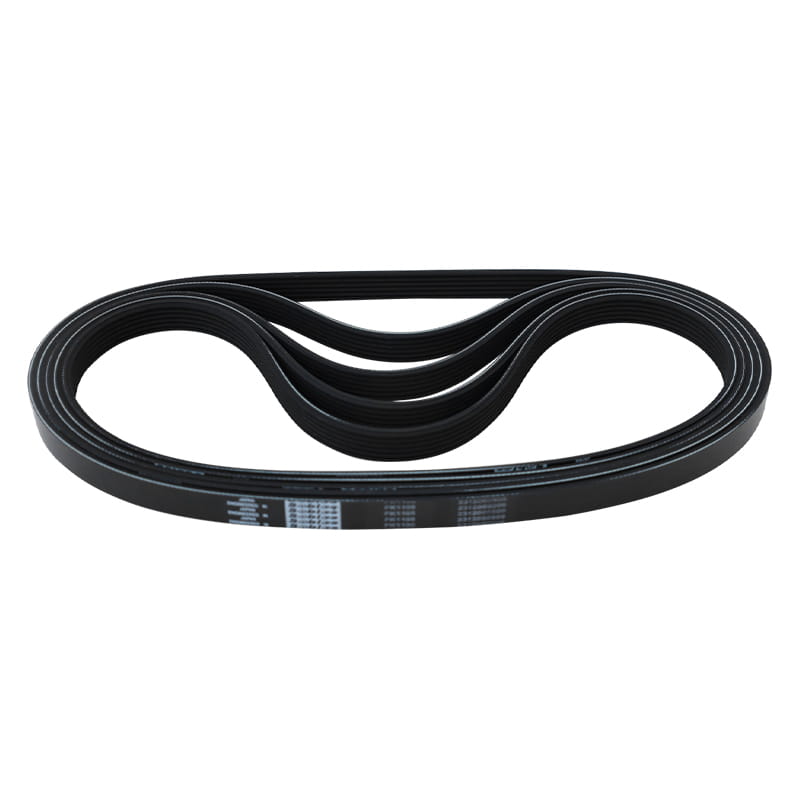
Tipo di cintura: PHPJPKPLPM Ambito di applicazione:
È adatto per apparecchiature di trasmissione esterne, apparecchiature di trasporto, apparecchiature mediche, utensili elettrici, elettrodomestici e attrezzature sportive. Caratteristiche:
1. La potenza di trasmissione della cinghia scanalata è superiore del 30% rispetto a quella di una normale cinghia trapezoidale a parità di spazio.
2. Il sistema di trasmissione della cinghia nervata ha una struttura compatta e, a parità di potenza di trasmissione, lo spazio occupato
il dispositivo di trasmissione è più piccolo del 25% rispetto a quello della comune cinghia trapezoidale.
3. La cinghia scanalata è sottile e flessibile ed è adatta per trasmissioni con puleggia di piccolo diametro e trasmissioni ad alta velocità, con cinghia
velocità fino a 40 m/s; Piccole vibrazioni, meno calore e funzionamento stabile.
4. La cinghia scanalata è resistente al calore, all'olio e all'usura, con un allungamento ridotto e una lunga durata.