La sostituzione di una puleggia in ghisa raramente è solo una questione di adattamento del diametro esterno. Uno stabilimento di imballaggio ha recentemente ordinato una puleggia in ghisa a due scanalature da 250 mm per una trasmissione obsoleta, l'ha montata durante un fermo macchina nel fine settimana e la cinghia strideva ancora al secondo turno. La noia era corretta. L'angolo della scanalatura non lo era, quindi la cinghia era troppo profonda, perdeva aderenza e generava calore invece di coppia. Le pulegge in ghisa sembrano semplici sulla carta, ma i dettagli che decidono se un motore funziona silenziosamente per anni o si guasta presto sono quelli che un metro a nastro non può controllare.
Per la maggior parte degli azionamenti industriali che funzionano al di sotto di circa 35 m/s di velocità periferica, la ghisa grigia rimane la prima scelta pratica per una puleggia. Le ragioni sono meccaniche piuttosto che tradizionali: smorzamento delle vibrazioni, resistenza all'usura della scanalatura, dissipazione del calore e facilità di lavorazione. L'acciaio e l'alluminio hanno il loro posto, ma questi posti sono più ristretti di quanto suggeriscano la maggior parte dei cataloghi.
Perché la ghisa è ancora l'impostazione predefinita pratica
La ghisa grigia, il materiale di grafite in scaglie utilizzato per la maggior parte delle pulegge industriali, apporta tre proprietà che contano direttamente in una trasmissione a cinghia.
Il primo è lo smorzamento. Le scaglie di grafite interrompono la matrice metallica e convertono le vibrazioni in una piccola quantità di attrito interno. Su una trasmissione a cinghia ciò si manifesta con meno rumore, meno sbattimento della cinghia e un affaticamento più lento dei trefoli di trazione della cinghia. Le pulegge in acciaio risuonano e trasmettono le vibrazioni. La ghisa lo assorbe.
Il secondo è la resistenza all'usura della scanalatura. La grafite agisce anche come lubrificante secco sulla superficie di contatto, motivo per cui le scanalature in ghisa mantengono il loro profilo più a lungo rispetto alle scanalature in alluminio a parità di impiego. Una puleggia a V che perde alcuni gradi dell'angolo della scanalatura inizia a scivolare, lo slittamento produce calore e il calore riduce la durata della cinghia.
Il terzo è il comportamento termico. La ghisa allontana bene il calore dall'area di contatto della cinghia e mantiene la sua forma alle temperature create da una cinghia scivolosa. L'alluminio conduce il calore più velocemente, ma le sue scanalature si deformano e si usurano molto prima sotto lo stesso carico.
Il compromesso è la fragilità. La ghisa grigia ha un allungamento minimo, quindi non tollera carichi d'urto o gravi disallineamenti. Se un inceppamento arresta immediatamente la macchina azionata, una puleggia in ferro grigio dal bordo sottile può rompersi. Laddove il carico d'urto è normale, la ghisa sferoidale è l'aggiornamento corretto e si lavora quasi con la stessa facilità.
Confronto tra ghisa grigia, ferro duttile, acciaio e alluminio
Intervalli di proprietà indicativi per i materiali comuni delle pulegge. Confermare l'esatto grado e il trattamento termico con la fonderia o il fornitore di pulegge prima di finalizzare un progetto. | Materiale | Resistenza alla trazione tipica | Allungamento | Più adatto a | Limitazione principale |
| Ferro grigio | Da 200 a 300MPa | Sotto l'1%. | Generali trasmissioni a cinghia trapezoidale, cinghia piatta e distribuzione leggera dove lo smorzamento è importante | Fragile, bassa resistenza agli urti |
| Ferro duttile | Da 400 a 450 MPa | dal 12 al 18%. | Azionamenti sottoposti a carichi d'urto, velocità della corona più elevate, frantoi e miscelatori | Costo più elevato, smorzamento leggermente inferiore |
| Acciaio fuso o lavorato | Da 400 a 550 MPa | Dal 15 al 25%. | Velocità del cerchione molto elevate, lavori di riparazione saldati, trasmissioni pesanti | Più rumoroso, meno smorzante, si corrode senza rivestimento |
| Alluminio | Da 300 a 350 MPa | Dall'8 al 12%. | Apparecchiature portatili leggere e a bassa inerzia | Scanalature morbide, usura più rapida, limite di velocità inferiore |
La tabella è un punto di partenza, non una specifica. La velocità del cerchio è solitamente il fattore decisivo, perché la resistenza alla trazione del materiale determina la velocità alla quale una puleggia può funzionare in sicurezza. L'allungamento decide quanto shock la stessa puleggia può assorbire senza rompersi.
Profili delle scanalature: abbinamento della puleggia alla cinghia
Una puleggia è solo la metà di una coppia. Qualunque sia il materiale, la scanalatura deve corrispondere alla cinghia che la scorre al suo interno.
Cinghia trapezoidale e pulegge grandangolari
Le pulegge con cinghia trapezoidale utilizzano angoli di scanalatura di 34, 36 o 38 gradi e l'angolo corretto dipende dal diametro di riferimento della puleggia piuttosto che dalla sola cinghia. Le pulegge più piccole necessitano di un angolo più stretto perché la cinghia si piega più bruscamente e la sua sezione trasversale cambia forma mentre si avvolge. Le cinghie grandangolari appartengono ancora una volta a una famiglia diversa: corrono in scanalature meno profonde e più larghe e sono comuni nelle trasmissioni ad alto rapporto nei macchinari industriali. Quando una puleggia sostitutiva viene ordinata solo in base al diametro esterno, l'angolo della scanalatura diventa un'ipotesi e un'ipotesi errata scivola sotto carico o rode le pareti laterali della cinghia.
Pulegge per cinghie dentate
Quando la trasmissione è sincrona, la puleggia è una ruota dentata dentata anziché una puleggia scanalata. Il profilo, il passo e la larghezza dei denti devono corrispondere esattamente alla cinghia. Una puleggia trapezoidale non funzionerà correttamente con una cinghia curvilinea e il gioco cambia non appena il profilo è sbagliato. Poiché i fianchi del dente sopportano il carico, una puleggia sincrona viene normalmente lavorata dopo la fusione e quindi ispezionata per profilo e eccentricità. Viene trattata la relazione tra la geometria del dente della cinghia e la geometria del dente della puleggia questa guida per abbinare i profili dei denti della cinghia alle pulegge .
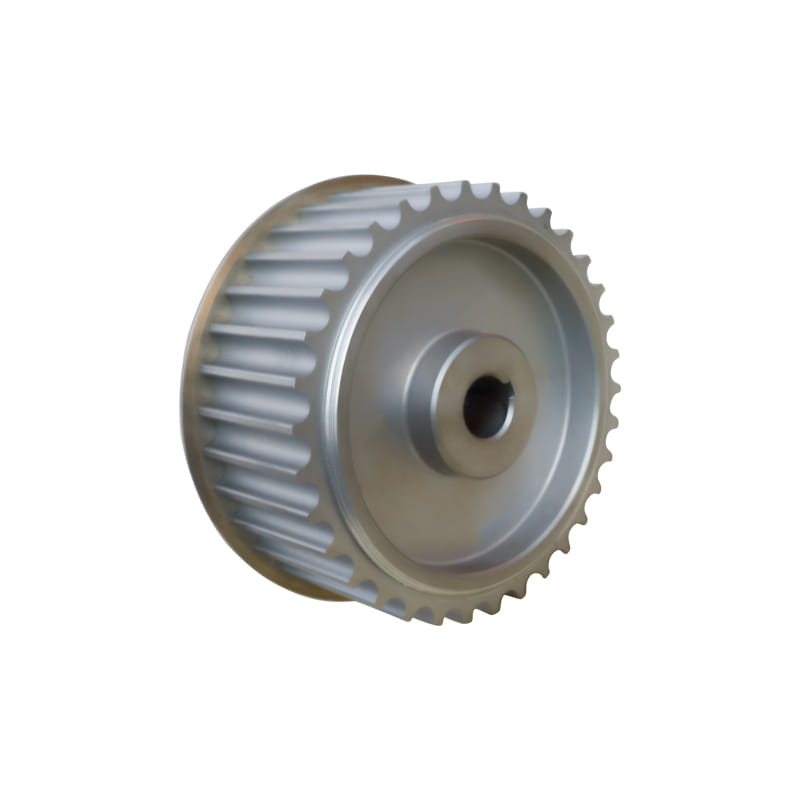 Puleggia sincrona per sistemi di trasmissione a cinghia dentata Una puleggia sincrona per sistemi di trasmissione dentati, personalizzabile in acciaio, lega di alluminio, acciaio inossidabile, ghisa o nylon per adattarsi ai profili dei denti della cinghia. Visualizza il prodotto →
Pulegge per cinghie piatte
Pulegge per cinghie piatte rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Tolleranze, equilibrio e velocità del cerchio che contano davvero
Tre misurazioni causano la maggior parte dei problemi quando viene montata una nuova puleggia in ghisa.
- Adattamento di foro e sede per chiavetta. Un foro finito viene lavorato per un accoppiamento stretto. Un foro troppo lento fa sì che la puleggia funzioni sull'albero e nel giro di poche settimane si verificano danni da sfregamento.
- Eccentricità radiale e assiale nella scanalatura. Il runout sul bordo è ciò che la cintura percepisce come uno strattone periodico. Controllarlo con un comparatore dopo il montaggio, non a banco.
- Bilancia. Le pulegge a scanalatura singola a velocità moderata sono generalmente soddisfacenti con il bilanciamento statico. Le pulegge multi-gola, le facce larghe e qualsiasi cosa al di sopra dei 1000 giri al minuto dovrebbero essere bilanciate dinamicamente, soprattutto se la puleggia viene montata su una macchina con cuscinetti sensibili.
La velocità del cerchio fissa quindi il limite massimo. La ghisa grigia è comunemente limitata a circa 35 m/s, mentre la ghisa duttile e l'acciaio ne consentono di più perché la loro resistenza alla trazione è maggiore. La forza centrifuga cresce con il quadrato della velocità, quindi una velocità eccessiva di una puleggia fusa non produce un avvertimento graduale. Si verifica un guasto improvviso, motivo per cui il calcolo della velocità rientra nel processo di selezione e non nella checklist di messa in servizio.
Opzioni di foro, sede per chiavetta e montaggio
Le pulegge in ghisa sono fornite in diversi formati di montaggio e la scelta influisce più sulla manutenzione che sulle prestazioni.
- Foro pilota. Fornito con un foro piccolo affinché il cliente possa lavorarlo in base alle dimensioni dell'albero. Questo è adatto alle costruzioni OEM in cui la tolleranza dell'albero è nota con precisione.
- Foro finito con sede per chiavetta. Pronti per il montaggio, a condizione che il diametro dell'albero, la dimensione e la lunghezza della chiavetta siano confermati prima dell'ordine.
- Blocco conico e boccole QD. La puleggia è montata su una boccola divisa fissata all'albero. La rimozione è rapida e l'albero non viene danneggiato, il che è importante per le apparecchiature con frequenti sostituzioni.
- Pulegge divise. Utilizzato dove è necessario montare la puleggia senza smontare l'albero o rimuovere i cuscinetti.
Qualunque sia il formato scelto, ispezionare l'albero prima del montaggio. Un albero usurato con sfregamento visibile o un'eccentricità misurata superiore alla tolleranza distruggerà una nuova puleggia con la stessa rapidità con cui lo farebbe un foro usurato. Alesare nuovamente una puleggia in ghisa esistente è spesso economico quando l'albero è stato ribassato, a condizione che attorno al foro rimanga uno spessore di parete sufficiente.
Una pratica lista di controllo per la selezione
- Identificare innanzitutto la cinghia: sezione trasversale della cinghia trapezoidale, profilo grandangolare o profilo e passo del dente della cinghia di distribuzione.
- Confermare il numero di scanalature o il conteggio dei denti e il riferimento o il diametro primitivo anziché il diametro esterno.
- Calcolare la velocità del cerchio in base al diametro e al numero di giri, quindi confermare il limite del materiale per quella velocità.
- Specificare il foro, la sede della chiavetta e il metodo di montaggio e misurare l'usura e l'eccentricità dell'albero.
- Indicare i requisiti di bilanciamento, oltre ai fattori ambientali quali lavaggio, umidità, polvere e temperatura ambiente.
- Richiedi il registro delle ispezioni per le unità critiche: tolleranza del profilo, rapporto di eccentricità e bilanciamento.
La maggior parte degli errori di ordinazione risalgono al primo o al secondo passaggio. Prima la cinghia, poi la puleggia, terzo il controllo della velocità.
Usura, nuova scanalatura e quando sostituire
Le cinghie lasciano una registrazione leggibile delle condizioni della puleggia. Una cintura usurata su un fianco indica un disallineamento. Una cintura lucidata lungo la base, con le corde che cominciano a mostrare, indica una scanalatura che si è consumata più in profondità di quanto consentito dal diametro di riferimento. La vetratura sulle pareti laterali di solito significa scivolamento, e lo scivolamento di solito significa che l'angolo della scanalatura si è aperto.
La ghisa può spesso essere rilavorata. Se lo spessore della parete lo consente, le scanalature possono essere ritagliate all'angolo originale e la puleggia ritorna in servizio con un diametro leggermente ridotto. Si applicano due limiti: il diametro minimo risultante deve comunque consentire alla cinghia di piegarsi senza fessurarsi e la puleggia deve essere riequilibrata dopo la lavorazione. Oltre questi limiti, la sostituzione è più economica rispetto a un altro guasto della cinghia.
Quando si sostituisce una puleggia, sostituire contemporaneamente la cinghia e ricontrollare l'allineamento e la tensione dopo alcune ore di funzionamento. Il riutilizzo di una cinghia che ha già portato un set su una scanalatura usurata trasferisce semplicemente il vecchio modello di usura sul nuovo componente.
 Cintura grandangolare in gomma con angolo di cuneo di 60° Cinghia in gomma con angolo a cuneo di 60° per azionamenti industriali, disponibile in PU, CR ed EPDM con sezioni 3M–11M e caduta di tensione ridotta dopo l'installazione. Visualizza il prodotto →
Cinghie e pulegge funzionano come un unico sistema
Gran parte dei guasti prematuri della trasmissione derivano dall'acquisto della cinghia e della puleggia da fonti separate e dalla speranza che i due siano d'accordo. L'angolo della scanalatura, il profilo del dente, il diametro di riferimento e la lunghezza della cinghia interagiscono tutti e una piccola discrepanza in uno qualsiasi di essi si manifesta come rumore, calore o breve durata della cinghia entro pochi giorni dalla messa in servizio.
Jiangxi Kangqi Industrial produce cinghie sincrone in gomma e cinghie speciali con i marchi SABLES e KML e fornisce componenti di pulegge corrispondenti, in modo che cinghia e puleggia possano essere specificate insieme sullo stesso disegno. L'azienda lavora anche come distributore di cinghie Bando, il che aiuta quando una macchina esistente è collegata a una marca di cinghia specifica e la puleggia deve essere realizzata per adattarla. Puoi rivedere la nostra gamma di cinghie e pulegge per applicazione, dagli imballaggi ad alta velocità e dalle unità di stampa alle levigatrici e alle apparecchiature per la lavorazione degli alimenti.
 Cinghia Sincrona in Gomma per Posizionamento e Trasmissione Cinghia dentata in gomma con cordone in fibra di vetro e denti in nylon antiusura, adatta al posizionamento e al trasporto; specificare con pulegge corrispondenti come set. Visualizza il prodotto →
Ordinare i due componenti come set abbinato elimina la fonte di discussione più comune durante la messa in servizio, poiché esiste un disegno, un set di tolleranze e una parte responsabile dell'adattamento.
La ghisa rimane la scelta sensata per la maggior parte delle pulegge industriali, ma il materiale è solo una parte della decisione. Abbinare il profilo della scanalatura o del dente alla cinghia, mantenere il foro e la sede della chiavetta ben ravvicinati, controllare l'eccentricità sulla macchina anziché al banco e rispettare il limite di velocità del cerchione della qualità scelta. Questi quattro controlli costano un'ora in fase di pianificazione e fanno risparmiare molto di più in fermate non pianificate.