CASA / Notizia / Nastri abrasivi in metallo duro: come scegliere la grana, il supporto e le applicazioni che durano
Notizia
Nastri abrasivi in metallo duro: come scegliere la grana, il supporto e le applicazioni che durano
Un negozio di mobili che utilizzava una levigatrice a nastro largo su pannelli di quercia, acero e acrilico ha notato che i suoi nastri standard in ossido di alluminio lasciavano segni di bruciature sull'acrilico e si caricavano rapidamente su rovere pesantemente resinato. Dopo aver testato un nastro in carburo di silicio sulla stessa macchina, la superficie è rimasta più fredda e il disegno dei graffi è scomparso in un solo passaggio. Questa esperienza è comune: i nastri abrasivi in metallo duro non sostituiscono tutti gli abrasivi, ma risolvono un gruppo specifico di problemi che la maggior parte delle officine prima o poi incontra.
Cosa fanno meglio i nastri abrasivi in metallo duro
Inizia con la conclusione pratica: scegli un nastro abrasivo in metallo duro quando l'accumulo di calore, il caricamento e la consistenza della finitura sono le tue principali preoccupazioni. Il carburo di silicio ha bordi più affilati e un indice di durezza più elevato rispetto all'ossido di alluminio, il che gli consente di tagliare rivestimenti fragili, metalli teneri e fibra di vetro senza generare tanto calore da attrito.
I nastri in carburo contengono inoltre grani che si fratturano in modo più aggressivo rispetto all'ossido di alluminio convenzionale. Invece di lucidarsi, i cristalli si staccano in piccoli pezzi ed espongono nuovi bordi taglienti. Questo comportamento conferisce al nastro una vita utile più lunga laddove resine appiccicose, strati di vernice e metalli non ferrosi accecano rapidamente i normali abrasivi.
Dove il minerale fa la differenza
Legni duri e teneri resinosi: il carburo rimane aperto e taglia pulito.
Superfici verniciate e rivestite: il carburo rimuove il rivestimento senza scioglierlo.
Compositi e fibra di vetro: il carburo resiste al carico di polvere e resina.
Metalli teneri come alluminio e ottone: il carburo lascia una superficie brillante a bassa temperatura.
Figura 1. Indice di durezza relativo dei comuni grani abrasivi
La tabella della durezza fornisce una rapida ragione per cui il carburo di silicio merita un posto separato nella sala di levigatura. Il carburo di silicio si trova vicino alla parte superiore della scala di durezza, quindi taglia rivestimenti fragili e metalli più morbidi in modo più aggressivo rispetto a molti grani standard. L'ossido di alluminio è ancora abbastanza duro per la rimozione generale di materiale su legno e acciaio, ma si opacizza più velocemente quando il pezzo è duro o rivestito. L'allumina di zirconio viene scelta meno per la durezza e più per il comportamento autoaffilante sotto pressione. Il grano ceramico è progettato per rimanere fresco e fratturarsi in fasi controllate. In pratica, ciò significa che i nastri in metallo duro non sono la risposta universale, ma sono la scelta più efficace per materiali sensibili al calore e passaggi finali di finitura.
Selezione della grana: inizia dalla superficie che hai
Il numero di grana è la prima decisione di selezione. Scegliete un nastro tanto ruvido quanto consentito dalla superficie iniziale, perché i nastri grossolani rimuovono il materiale più velocemente e costano meno per metro quadrato di lavoro di levigatura. Quindi passare attraverso una sequenza di grane più fini quanto basta per rimuovere i graffi precedenti.
Tipici intervalli di grana del nastro in metallo duro per categoria di pezzo
Finitura finale prima del rivestimento o dell'assemblaggio
Superficie liscia pronta per sigillante o vernice
P240 e superiori
Finitura fine su plastica, compositi e metalli teneri
Finitura a bassa lucentezza con taglio minimo
Figura 2. Rugosità superficiale tipica in base alla dimensione della grana
I valori di rugosità superficiale nel grafico seguono una tendenza chiara: numeri di grana più grandi producono superfici più lisce e rimuovono meno materiale. Una cinghia P80 lascia graffi visibili profondi circa 35 micron, un valore accettabile per la rimozione o la modellatura grossolana. Un nastro P120 riduce la rugosità a circa 18 micron e molti errori di levigatura si verificano perché gli operatori saltano questo passaggio intermedio troppo presto. Un nastro P180 a 9 micron è sufficientemente liscio per il primer sulla maggior parte dei legni e dei compositi. Il salto da P120 a P220 è minore, motivo per cui trascorrere del tempo nella gamma P150 e P180 di solito migliora la finitura finale più che acquistare una cinghia finale più fine. Questa tabella è una guida, non una garanzia, poiché le letture effettive dipendono dalla velocità del nastro, dalla pressione e dalla durezza del pezzo.
Rimozione materiale contro raffinazione
La stessa progressione della grana cambia anche la velocità di taglio. Le cinghie larghe non sono solo più aggressive; rappresentano anche il modo più economico per rimuovere il materiale prima che la superficie sia pronta per un lavoro più fine.
Figura 3. Tasso relativo di rimozione del materiale in ciascuna fase di grana
Il grafico a linee mostra come diminuisce il tasso di rimozione man mano che si procede attraverso una sequenza progressiva della grana. Un nastro P60 grossolano rimuove molto materiale ma lascia graffi profondi che sono costosi da rimuovere nelle fasi successive. Il passaggio a P100 taglia più lentamente e inizia a produrre una superficie intermedia accettabile. Quando l'obiettivo è una finitura raffinata, P150 e P180 rimuovono pochissimo materiale e il loro compito principale è quello di sfumare i graffi precedenti. La maggiore perdita di velocità di taglio si verifica tra P60 e P100, quindi il processo più efficiente inizia con la grana più grossa consentita dalla superficie esistente e utilizza solo le grane intermedie necessarie. I nastri in metallo duro sono più economici quando si adatta questa curva alle condizioni effettive del pezzo.
Il peso del supporto e la materia del rivestimento sono pari alla grana
Prima la conclusione: il supporto controlla la durata della cinghia e la sensazione della cinghia su una ruota di contatto. I nastri con supporto in tessuto sopportano pressioni aggressive e carichi elevati di cereali. I supporti in carta e pellicola producono finiture più fini e seguono le superfici curve più da vicino, ma si consumano più velocemente se spinti troppo forte.
Il fattore successivo è il cappotto aperto rispetto al cappotto chiuso. Nastri di pelo chiusi ricoprono di grana tutta la superficie; tagliano velocemente ma si caricano velocemente. I nastri di rivestimento aperti lasciano degli spazi tra i grani, che danno ai detriti un posto dove fuoriuscire e funzionano bene su melamina, legno grezzo e rimozione di vernice.
Per la finitura di metalli e plastica, un nastro in carburo rivestito in stearato riduce gli intasamenti e lascia una superficie più pulita. Lo stearato agisce come un lubrificante secco che impedisce al nastro di spalmare il legante fuso sul pezzo in lavorazione. Gli operatori che utilizzano un nastro di rivestimento chiuso sull'alluminio spesso vedono il caricamento nei primi minuti; lo stesso lavoro con un nastro in stearato a rivestimento aperto dura molto più a lungo.
Carburo rispetto ad altri minerali abrasivi comuni
In un'officina mista, ogni minerale abrasivo ha un ruolo. L'ossido di alluminio è lo standard universale per l'asportazione di materiale su legno e acciaio. L'allumina allo zirconio funziona meglio ad alta pressione e dove la resistenza al calore è importante. La grana ceramica rimane affilata per la macinazione pesante ma costa di più. Il carburo di silicio è lo specialista della finitura e sensibile al calore.
I comuni minerali abrasivi e il loro tipico punto di forza
Minerale
Punto di forza principale
La migliore situazione
Ossido di alluminio
Efficienza economica e durata
Levigatura quotidiana di legno e metalli
Carburo di silicio
Nitidezza e fuoco basso
Finiture, rivestimenti, plastica, metallo morbido
Allumina di zirconio
Resistenza al calore sotto pressione
Rettifica pesante su leghe inossidabili e ad alto contenuto di nichel
Grano ceramico
Autoaffilatura controllata
Rettifica ad alta pressione con basso rischio di ustioni
Figura 4. Confronto delle prestazioni tra cinque criteri pratici
Carburo di silicio Ossido di alluminio Allumina di zirconio
Il grafico radar riassume il confronto tra tre minerali abrasivi comuni in base a cinque criteri pratici. Il carburo di silicio mostra le prestazioni più equilibrate in termini di affilatura, durezza e qualità di finitura, con l'efficienza in termini di costi come punto debole. L’ossido di alluminio è leggermente inferiore in termini di nitidezza e qualità di finitura, ma vince chiaramente in termini di costi, motivo per cui rimane l’abrasivo predefinito per la lavorazione quotidiana del legno. L'allumina allo zirconio diventa interessante quando la pressione è elevata e la resistenza al calore è importante, perché è progettata per continuare a tagliare anche sotto carichi pesanti. I poligoni sovrapposti mostrano che nessun singolo minerale vince ogni categoria, quindi un'officina di produzione solitamente necessita di più di un tipo di nastro. L'abbinamento del minerale al pezzo in lavorazione previene sprechi di manodopera e acquisti di abrasivi non necessari.
Regole pratiche di selezione per le applicazioni comuni
Per la lavorazione del legno, il carburo gestisce elementi esotici come teak, palissandro e ipe senza bruciare la superficie; utilizzare P120 o P150 come grana di finitura predefinita. Per la fabbricazione dei metalli, il carburo funziona bene su alluminio, ottone e bronzo; scegliere da P80 a P120 per la fusione delle saldature e P220 per una passata finale. Per la fibra di vetro e la fibra di carbonio, il carburo con rivestimento aperto impedisce il caricamento del nastro e impedisce alla resina di sciogliersi. Per i lavori di rifinitura automobilistica, il metallo duro a grana fine con stearato è un modo affidabile per livellare il primer e la vernice esistente senza danni dovuti al calore.
Non dimenticare il sistema a cinghia dietro l'abrasivo
Una levigatrice a nastro largo produce una finitura uniforme solo quando l'intero percorso del nastro rimane allineato. Se il tamburo di contatto o il piano di alimentazione non è più circolare, il nastro abrasivo si usura in modo irregolare e può strapparsi in corrispondenza della giunzione. Su pannelli di grandi dimensioni, il nastro di alimentazione deve trascinare il pezzo a una velocità costante senza slittamenti o spostamenti.
Un controllo di manutenzione dovrebbe quindi includere i nastri di gomma senza fine che supportano il sistema di alimentazione. Questo articolo su stabilità del nastro piatto in gomma senza fine nei sistemi di trasporto spiega perché la stabilità dimensionale è importante per una pressione di alimentazione uniforme.
Quando si sostituisce il nastro abrasivo, ispezionare anche il nastro di gomma per individuare eventuali crepe, cambiamenti di durezza e danni ai bordi. Un nastro levigatore in gomma senza giunzioni appositamente realizzato supporta l'abrasivo attivo e aiuta a mantenere la finitura uniforme su tutta la larghezza del pannello.
Archiviazione, gestione e modelli di errore comuni
Conservare i nastri in metallo duro piatti o appesi senza pieghe taglienti. L'umidità e il calore diretto indeboliscono il giunto e i materiali di supporto. Se un nastro si carica rapidamente, passa a un rivestimento aperto o a una grana più grossa. Se si vela, la velocità del nastro è troppo elevata oppure la grana è troppo fine per il materiale. Se il bordo si rompe per primo, controllare la piastra e la cinghia di supporto in gomma per eventuali problemi di allineamento.
Trattando il nastro in metallo duro come parte di un sistema di levigatura completo, si ottengono risultati prevedibili e minori costi abrasivi nel tempo. Il giusto minerale, grana, supporto e supporto della macchina determinano insieme la qualità ripetibile della superficie.
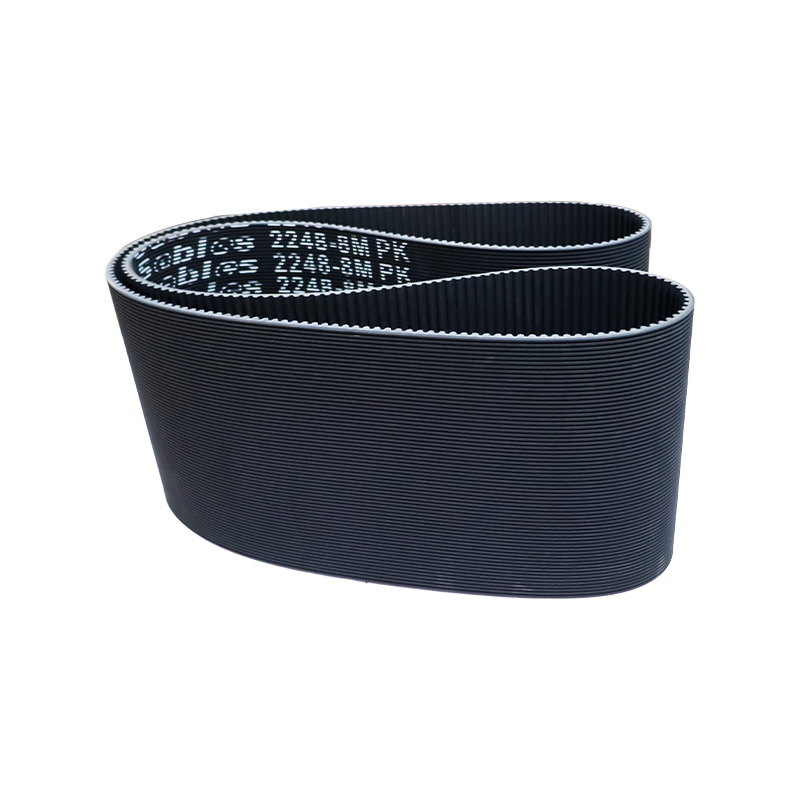
La cinghia grandangolare è un nuovo tipo di cinghia di trasmissione industriale sviluppata sulla base della tecnologia generale delle cinghie trapezoidali industriali.
Sono tutti guidati dal diagramma di attrito su entrambi i lati della cinghia. L'angolo di cuneo della cinghia trapezoidale generale è di 40° e l'angolo di cuneo
della cinghia di trasmissione grandangolare è di 60°.
Secondo il principio della dinamica di trasmissione, all'aumentare dell'angolo di cuneo della cinghia grandangolare, l'area supportata dal
due lati della trasmissione aumenta naturalmente, dando luogo ai seguenti vantaggi rispetto alla cinghia trapezoidale generale:
1. Il carico della cinghia grandangolare è distribuito uniformemente e la resistenza all'usura è migliorata.
2. L'area di contatto tra la cinghia e la puleggia aumenta e la forza di trasmissione aumenta.
3. Migliora la deformazione concava del nucleo della cinghia di trasmissione e rafforza le caratteristiche di trasmissione.
4. Dopo aver installato e utilizzato la cinghia grandangolare, il problema della caduta di tensione della cinghia viene migliorato.
Sono i vantaggi sopra menzionati della cinghia grandangolare ad essere ampiamente utilizzati e affermati dall'industria dei macchinari di precisione.
Il nastro trasportatore è composto da adesivo superficiale, nucleo e colla a strati. Inoltre, è possibile aggiungere uno strato di tessuto tampone all'uso di un impatto a caduta elevata per renderlo più resistente agli urti.
L'adesivo superficiale
Con gomma naturale e gomma sintetica come materie prime e per migliorare la resistenza all'usura, alla rottura, all'invecchiamento e altre proprietà, l'adesivo superficiale ha varie caratteristiche come resistenza all'usura, resistenza al taglio, resistenza al calore, resistenza alla fiamma, resistenza al freddo, resistenza agli acidi e agli alcali, resistenza all'olio, resistenza all'elettricità statica e così via. Nucleo dello strato di tessuto
Lo strato di tessuto è composto solo da fibra naturale o fibra chimica o da una combinazione delle due, ha la stessa qualità dopo il trattamento in un'unica fase mediante un processo maturo e ha una buona adesione con la gomma. Lo strato adesivo
Lo strato adesivo è molto importante per la forza di attrazione tra gli strati del nucleo del nastro trasportatore che viene flesso ripetutamente. Soprattutto per i nastri trasportatori ad alta tensione è necessario utilizzare uno strato di adesivo con minori sollecitazioni di deformazione e minore fatica dovuta alle sollecitazioni interne.
Specifiche e modelli sono personalizzabili in base alle esigenze del cliente, con uno spessore che varia da 2,0 mm a 8,0 mm.
Sistemi di trasmissione e trasporto ad alta velocità, fluidi e a bassa estensione, come macchine tessili, macchine per la lavorazione del legno, rettificatrici, distributori automatici di biglietti, macchine per il taglio di verdure, ecc. Caratteristiche: Alta velocità e stabilità, elevata resistenza alla trazione e basso allungamento.
Tipo di cintura: Cintura piatta in silicone vulcanizzato integrata e cintura sincronizzata in silicone Ambito di applicazione:
Industria dei prodotti sanitari, macchinari per il vetro, sigillatrici, ecc. Caratteristiche: Antiaderente, elevato coefficiente di attrito e resistenza alle alte temperature.
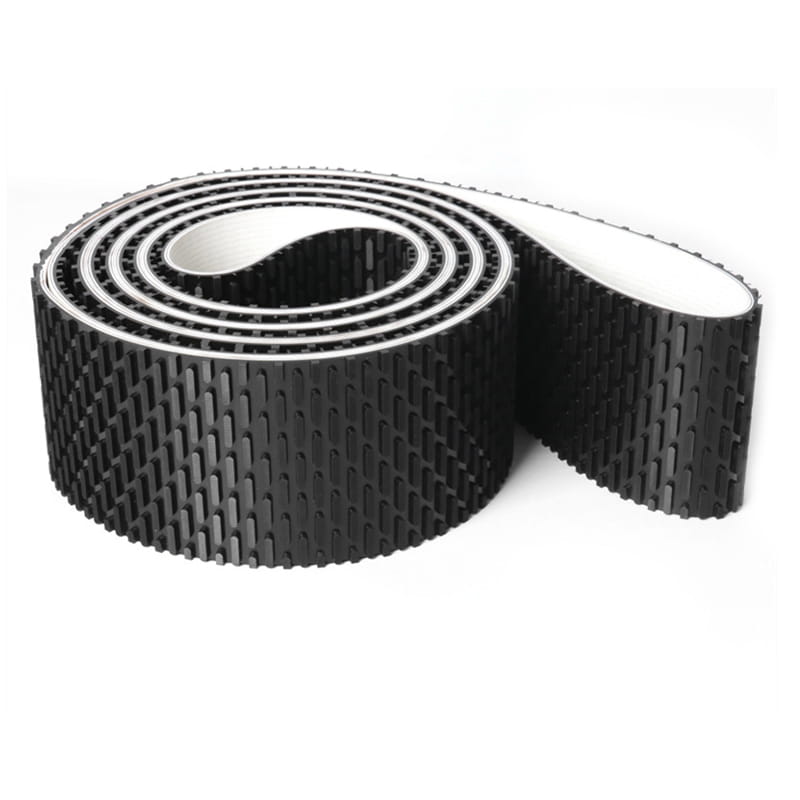
L'elastico senza saldatura prodotto dalle macchine per la lavorazione del legno può essere utilizzato per levigare, correggere e rifilare materiali di base, piallare pannelli di legno, pannelli laminati, pannelli laminati in plastica e altre macchine e può aiutare la superficie a essere perfettamente lavorata e selezionata.
La sua speciale tecnologia risiede nel metodo di produzione e produce la cinghia senza giunzioni della dimensione richiesta. Non solo controlliamo rigorosamente la qualità, ma insistiamo anche nell'utilizzare materiali importati per far sì che il nostro nastro levigatore abbia prestazioni migliori.
Tutte le parti di spessore e resistenza sono assolutamente uniformi.
Ha un buon funzionamento lineare.
L'elevata flessibilità può essere utilizzata per ruote di piccolo diametro.
Può mantenere planarità e indeformabilità sotto pressione di esercizio.
Il coefficiente di attrito tra il fondo del nastro e la superficie della piastra è molto basso.
Poiché lo strato superficiale del nastro è ricoperto di gomma, l'adesività è migliorata e la stabilità del nastro trasportatore è migliorata.
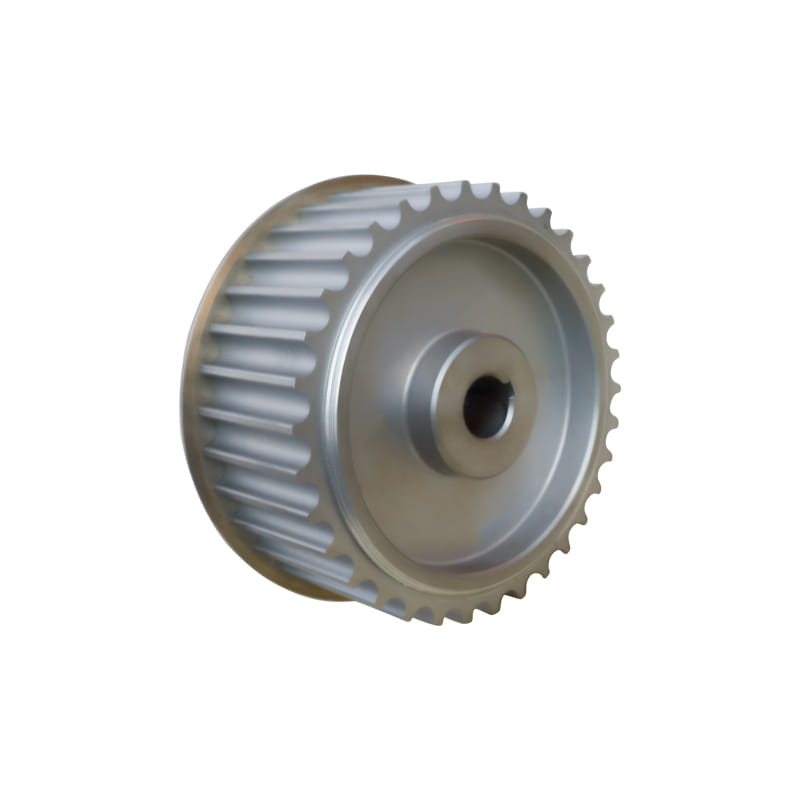
Applicare a ciascun campo del sistema di dispositivi a guida sincrona. Caratteristiche:
Garantire il coordinamento con la cinghia, per migliorare la precisione e la durata della trasmissione. In base alle esigenze del cliente, la soluzione guidata ottimale può essere suddivisa in acciaio 45#, lega di alluminio, acciaio inossidabile, ghisa, nylon, ecc., a seconda del materiale.
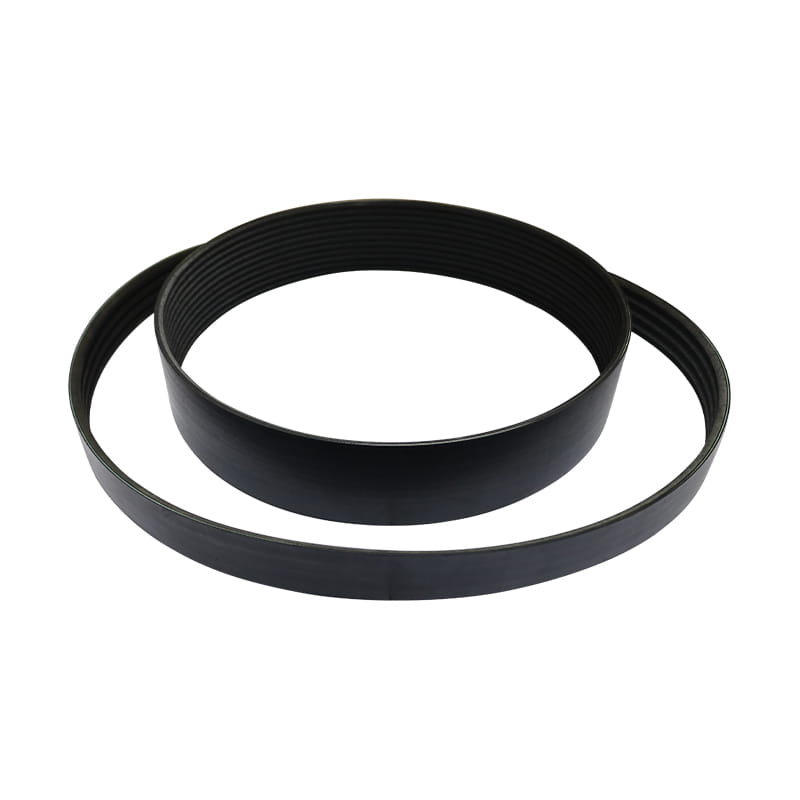
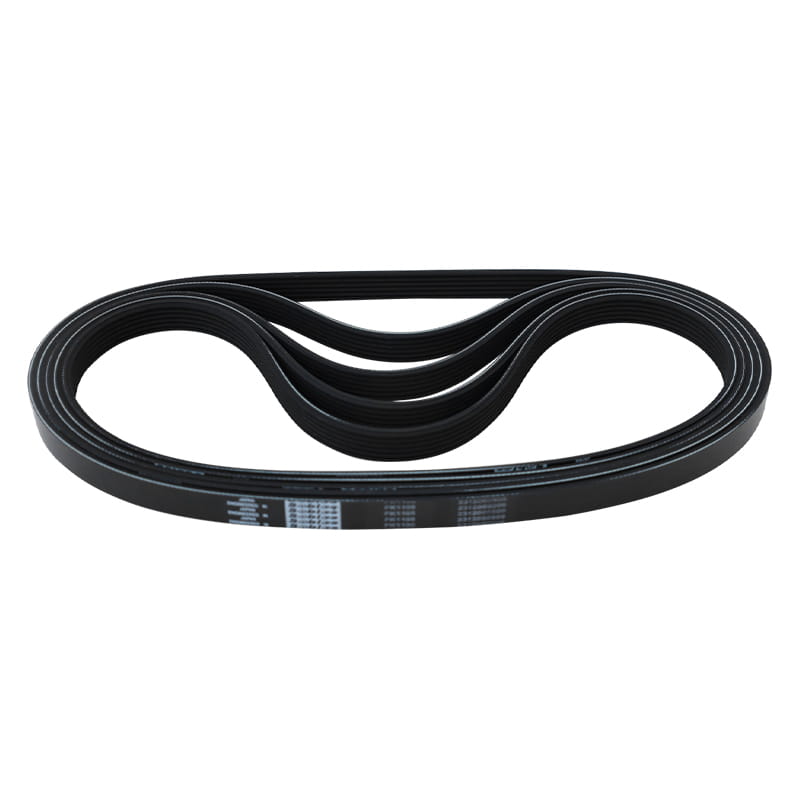
Tipo di cintura: PHPJPKPLPM Ambito di applicazione:
È adatto per apparecchiature di trasmissione esterne, apparecchiature di trasporto, apparecchiature mediche, utensili elettrici, elettrodomestici e attrezzature sportive. Caratteristiche:
1. La potenza di trasmissione della cinghia scanalata è superiore del 30% rispetto a quella di una normale cinghia trapezoidale a parità di spazio.
2. Il sistema di trasmissione della cinghia nervata ha una struttura compatta e, a parità di potenza di trasmissione, lo spazio occupato
il dispositivo di trasmissione è più piccolo del 25% rispetto a quello della comune cinghia trapezoidale.
3. La cinghia scanalata è sottile e flessibile ed è adatta per trasmissioni con puleggia di piccolo diametro e trasmissioni ad alta velocità, con cinghia
velocità fino a 40 m/s; Piccole vibrazioni, meno calore e funzionamento stabile.
4. La cinghia scanalata è resistente al calore, all'olio e all'usura, con un allungamento ridotto e una lunga durata.